Спуски на ноже: их виды и способы изготовления
Спуски на ноже являются одним из наиболее важных элементов клинка, от особенностей и качества изготовления которых, зависят эксплуатационные характеристики изделия и его функциональные возможности. Спуски ножа выполняются с учётом предполагаемой сферы применения конкретной модели и могут быть как применимы для широкого спектра задач, так и подходить для некоторых узкоспециализированных задач.
Основные формы и характеристики спусков
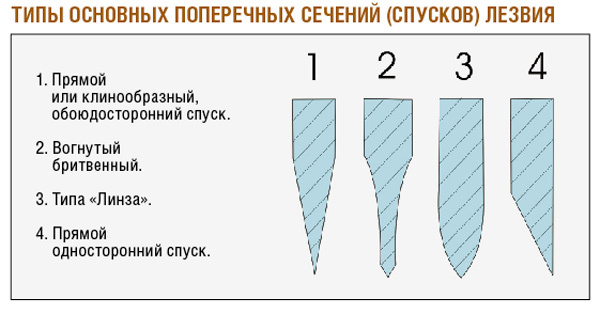
Спуски на ноже – это конструктивный элемент клинка, формируемый на стадии слесарной обработки заготовки. О подробном строении клинка мы писали в одной из предыдущих статей. Спусками называются плоскости, направленные от обуха к режущей кромке, которые предназначены для равномерного уменьшения толщины пластины, что необходимо для самой возможности последующей заточки и использования ножа по назначению.
В зависимости от особенностей выполнения, спуски на ножах можно условно разделить на несколько типов. Каждый из них обладает определённым набором функциональных возможностей и ограничений, а потому их лучше рассмотреть отдельно.
Плоские спуски
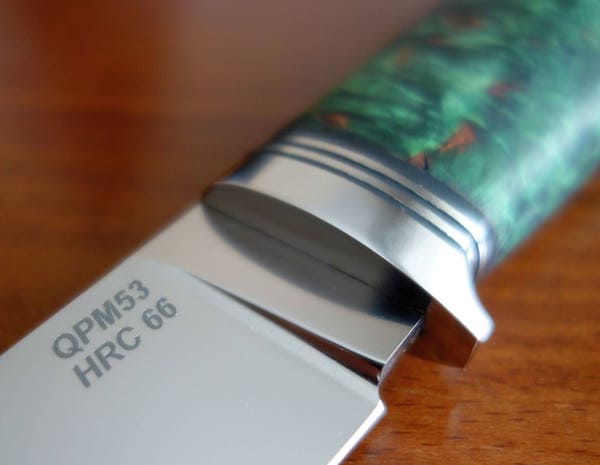
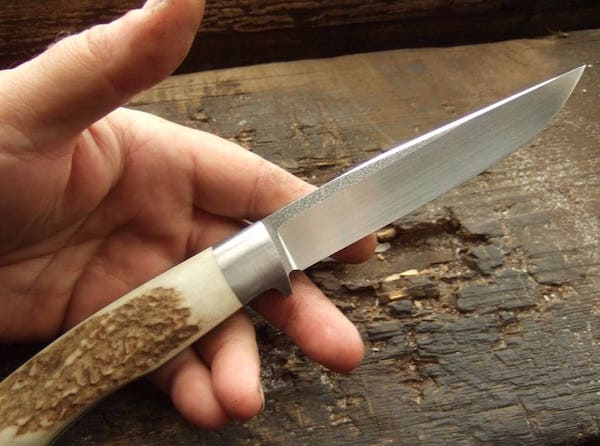
Плоские или прямые спуски – это один из наиболее распространённых вариантов, который можно встретить как на ножах с фиксированным клинком, так и на складных моделях. В зависимости от задач и концептуального видения мастера, спуски могут быть выполнены на разном расстоянии от режущей кромки. По этому признаку можно выделить несколько обособленных подгрупп:
- Спуски от обуха – наиболее универсальный с точки зрения вариативности использования ножа вариант спусков. Такой нож будет хорошо резать и строгать, а его прочности будет вполне достаточно для сопротивления боковым нагрузкам, возникающим при работе «по суставам» во время разделки туши животного.
- Высокие спуски – здесь речь идёт о вариантах, которые начинаются достаточно высоко, но на некотором расстоянии от обуха. Такие спуски могут быть выполнены от 3/4, 2/3 или половины ширины клинка. Здесь работает правило – чем выше спуски, тем лучше будет рез, чем ниже – тем больше механическая прочность.
- Скандинавские спуски – особая разновидность клинков, которые могут начинаться на разной высоте, но в большинстве случаев это первая треть ширины со стороны кромки. Кроме того, особенность таких спусков заключается в том, что их схождение и формирует режущую кромку. Скандинавские спуски отлично показывают себя при работе с древесиной, но подходят и для других задач.
- Стамесочные спуски – речь идёт о плоском спуске, который формируется только с одной стороны плоскости клинка. Каких-то практических преимуществ такой вариант клинка вряд ли предполагает, однако добавляет изделию оригинальность и самобытный внешний вид.
Вогнутая линза
Спуски, представляющие собой в сечении вогнутую линзу, часто встречаются на охотничьих и разделочных ножах. Такой вариант обычно выполняется примерно от середины ширины клинка. Благодаря характерной форме спусков, ножи с вогнутой линзой отлично вспарывают шкуру и разделяют мягкие ткани, что и требуется при разделке туши. Также такой нож и достаточно устойчив к боковым нагрузкам. А вот при нарезке продуктов и строгании вогнутая линза несколько уступает плоским спускам.
Выпуклая линза
Спуски в форме выпуклой линзы формируются на клинке при помощи специального модуля на шлифовальном станке и часто встречаются на ножах, предназначенных для походов и «бушкрафта». Благодаря особой форме спуска, линза как бы раздвигает разрезаемый материал, что облегчает прохождение клинка, при повышении контроля реза. Такие ножи достаточно универсальны, но больше востребованы именно в качестве походного помощника.
В качестве дополнения следует упомянуть ножи якутского типа, на которых с одной стороны пластины клинка выполняется выпуклая линза, а вторая полностью плоская. Такая форма оригинальна и широко востребована среди охотников, путешественников и просто любителей ножей.
Изготовление спусков вручную
Если возникло желание изготовить нож своими руками, то важно принять во внимание, что изготовление спусков ножа вручную – дело достаточно трудозатратное и требующее времени. Однако при должном терпении задача вполне выполнимая. Первым и наиболее очевидным способом ручного изготовления спуска на пластине под будущий нож является её простая заточка. То есть нужно взять заготовку и характерными затачивающими движениями на грубом абразивном камне снять лишний металл с обеих сторон пластины. В результате работы получится что-то вроде выпуклой линзы, а потому резать такой нож вполне способен.
Второй вариант ручного изготовления спусков – это изготовление увеличенного в габаритах аналога системы для заточки ножей с фиксированным углом. Импровизированно такое приспособление может быть изготовлено из шпильки с приваренным к верхнему торцу кольцом, которая вкручивается в опору. По мере вкручивания высота кольца, относительно основы будет меняться, что требуется для равномерного снятия спуска. В кольцо вставляется продольная направляющая, к которой крепится напильник или грубый заточной камень. Заготовка под клинок также закрепляется на противоположной от шпильки стороне опоры. С помощью возвратно-поступательных движений и постепенного уменьшения высоты кольца шпильки, можно получить достаточно ровные плоские спуски.
Ещё один вариант ручного выполнения спусков – проковка заготовки. В этом случае происходит дополнительное уплотнение металла, что положительно сказывается на прочностных и режущих характеристиках ножа. Но и в данном случае хотя бы минимальная слесарная обработка спусков всё равно потребуется, не говоря о необходимости использования кузнечного оборудования.
Спуски с помощью ленточно-шлифовальной машины
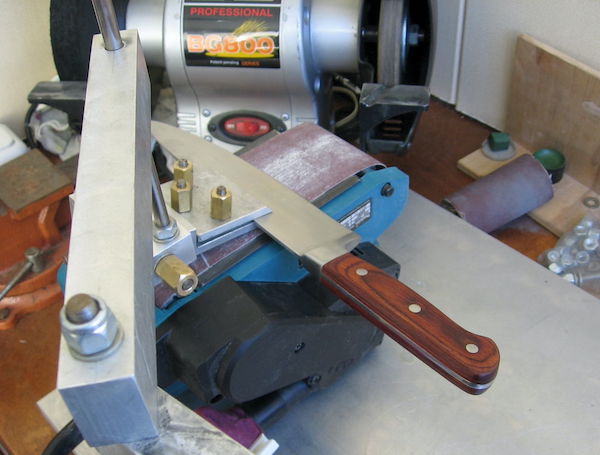
Спуски с помощью ленточно-шлифовальной машины – это наиболее удобный и качественный вариант выполнения спусков на ноже, который используется как крупными производителями ножей, так и частными мастерами. Станок представляет собой систему роликов, которые нужны для удержания и приведения в движение «бесконечной» ленты. Проводящий ролик располагается на валу электродвигателя. Также такой станок предполагает наличие прижимной пластины и опорного столика.
При снятии спусков заготовка попеременно прижимается сторонами к опорной пластине под определённым углом, что позволяет формировать ровные плоские спуски. Если вместо прижимной пластины установлено контактное колесо, то спуски получаются в форме вогнутой линзы, а при наличии специального приспособления можно изготовить и выпуклую линзу.
Во время изготовления спусков на клинке часто используется специальное приспособление, которое позволяет закрепить заготовку и постепенно менять угол наклона по отношению к прижимной пластине. Этот вариант позволяет быстро освоить процесс и выйти на высокий уровень качества спусков, хотя использование приспособления не является обязательным и многие мастера обходятся без него.
Изготовление спусков на точильном станке
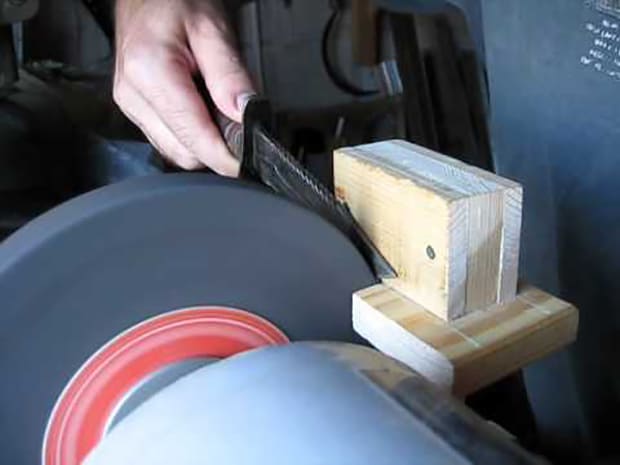
Изготовить спуски на ноже можно также и с помощью обычного точильного станка, который можно приобрести в магазине инструментов или сделать самостоятельно. В данном случае важно обратить внимание на то, что качество спусков будет зависеть от ровности поверхности установленного абразивного круга.
Перед работой круг лучше всего дополнительно выровнять, что снизит возможные биения, сделает съём металла более равномерным, а потому и спуски получатся более качественными. Также важно понимать, что характерная форма точильного круга позволяет изготавливать спуски в форме вогнутой линзы. Чем меньше диаметр камня, тем более выраженной получится и линзовидность. Для самостоятельного выполнения спусков на ноже пластина клинка поочерёдно прижимается сторонами к камню с постепенным смещением в горизонтальной плоскости.
При наличии понимания сути процесса и хороших слесарных навыков на точильном станке можно выполнять и плоские спуски достаточно высокого качества. Для этого клинок прижимается не в торцевой части круга, а к боковой, что и обеспечивает нужную форму спуска. При этом важно учитывать, что поверхность должна быть максимально ровной, а также нельзя прикладывать излишние усилия. Это может стать причиной разрушения круга, что в сочетании с высокой скоростью его вращения может стать причиной получения серьёзных травм.
Спуски на ноже с помощью болгарки
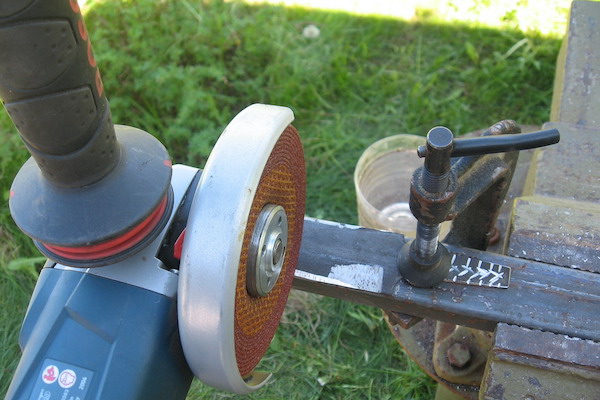
Ещё одним способом самостоятельного изготовления спусков на ноже является применения угло-шлифовальной машинки или болгарки. Для того чтобы снять лишний металл, нужно закрепить заготовку на верстаке с помощью струбцины. После этого на болгарку устанавливается лепестковый зачистной круг с грубой шкуркой и выполняется основной спуск. После этого ставится круг с наждачкой помельче и процедура повторяется. Цикл можно воспроизводить до требуемой чистоты поверхности и толщины сведения.
При снятии спусков ножа важно соблюдать базовые правила техники безопасности и использовать средства защиты органов слуха, зрения и дыхания. Кроме того, важно понимать, что в процессе съёма металла пластина будет нагреваться, а потому важно не допускать доведения клинка до температуры отпуска.
В зависимости от марки стали указанная температура будет отличаться, но в любом случае, при слесарной обработке клинка крайне важно вовремя охлаждать клинок. Особенно это актуально на завершающих этапах работы, когда толщина пластины в районе будущего подвода минимальна, а площадь контакта с лентой получается наибольшей.

Для этого нам понадобятся следующие инструменты: заготовка под клинок, вырезанный из плотной бумаги силуэт клинка, УШМ (углошлифовальная машина, она же болгарка) с толстым абразивным диском диаметром 125 мм для зачистных и обдирочных работ , тиски, намертво прикрученные к верстаку, винтовая струбцина, кусок квадратной трубы или уголка, банка с водой.
Не забываем про средства безопасности, как-то очки или маска на голову для защиты от искр и абразива, наушники или беруши, для защиты ушей, перчатки. Также отдельно напомню о технике безопасности (ТБ) при работе с УШМ,
НЕЛЬЗЯ НИ ПРИ КАКИХ ОБСТОЯТЕЛЬСТВАХ СНИМАТЬ ЗАЩИТНЫЙ КОЖУХ УШМ . ,
использовать диски большего диаметра, чем рассчитано в инструменте, использовать поврежденные, мокрые(пропитанные влагой) и любые другие дефектные диски также крайне опасно для жизни и здоровья. К чему может привести несоблюдение этих требований можно почитать вот тут .
Поверьте, я не шучу на счёт кожуха и дефектных дисков.
вот конкретные примеры прилёта осколков. Я предупредил, есть более гуманные способы самоубийства. Наглядный пример как разбитый диск прилетает в голову. Слабонервным лучше не смотреть. :
Если всё вышеперечисленное есть, то приступим.
Тут следует уделить внимание УШМ и рассказать некоторые тонкости, чтобы далее не возникало вопросов, зачем и почему именно так, а не иначе. Если у вас нет пока УШМ, то позволю себе дать небольшие рекомендации по выбору оной. Данные рекомендации не претендуют на истину и основаны исключительно на собственных наблюдениях.
Выбор диаметра диска связан с банальной возможностью покупки абразива в магазинах и строительных рынках. Размер 125мм является самым распространённым в продаже, в тоже время болгарка с таким диском вполне может диски в 115 мм, также, можно ставить отработанные диски от больших болгарок, как правило, остаются примерно нужного диаметра, где-то 115-130 мм. Диски диаметром в 150 мм несколько менее распространены, но особой выгоды покупать такую болгарку нет. Так как диски дороже, машина сама тяжелее и габаритнее, что нам вовсе не надо.
Очень необходимой оснасткой УШМ является наличие регулятора оборотов . Обработка различных материалов диктует различные скорости резания, вот тут как раз и выручает регулятор. На цену инструмента он влияет, но удобство пользования от этого только вырастает значительно.
Виброзащита УШМ тоже дело крайне не последнее и наличие передней рукоятки с вибропоглощающим пояском крайне способствуют уменьшению утомляемости и безопасности при работе.
Также очень хорошим проявлением заботы о работнике будет наличие в УШМ такой полезной функции как защита от непреднамеренного пуска, система защиты от обратного удара и наличие задней рукоятки. Задняя рукоятка весьма способствует точности выполнения работ. Мощность машинки для описанных ниже работ более чем достаточна, до 1000 Вт и гнаться, за ней, не надо. Ели только не планируте использовать болгарку для других работ. Так же лёгкость инструмента является положительным фактором.
Я себе выбрал вот болгарку профессиональной серии, BOSCH GWS 15-125 CITH, сделано в Германии, купить к примеру _можно тут_ , хоть и несколько мощная для обдирки спусков, но зато, позволяет производить любые работы на стройке. Как резка арматуры и металлических профилей, керамической плитки, шлифовка бетона и прочие радости. Но в основном для строительства и покупался инструмент. Наличие чемодана и полезной оснастки уже в комплекте, также сыграло роль в выборе и покупке.

Итак, с чего начинаем.
Берём полотно механической пилы, из быстрорежущей стали (смотри записки 6) и переносим на плоскость силуэт клинка. Почему именно мехполотно, спросите вы, да всё очень просто, эту заготовку крайне сложно испортить, неумело спалив металл, дешевый и распространённый материал, не жалко испортить, если не получиться задуманное, то и не жалко выкинуть, также в связи с твердостью металла сложно содрать лишнее, что только положительно отразиться на навыках владениях болгаркой. В общем случае, для тренировки самое оно, дешево и сердито.
В дальнейшем, когда приноровитесь работать УШМ, содрать металл для вас не будет проблемой на любой заготовке, будь то быстрорезы, коррозиестойкие стали, углеродистые и так далее:
Вырезаем клинок болгаркой рядом с линией разметки, но только там где будет режущая кромка. доводим до идеала на точиле или всё той же болгаркой. Обух ни в коем случае сейчас вырезать не следует. Это сделано для того, чтобы при последующей обработке было легче шлифовать спуски без боязни завалить грани ближе к кончику клинка. Кончик клинка самое проблемное место при снятии спусков. Я ещё раз настоятельно подчеркиваю, обух вырезать не надо .
Хвостовик клинка обрабатывайте на своё усмотрение, в дальнейшем это не будет играть существенной роли.
Выводим на электроточиле силуэт клинка до задуманного, согласно вырезанному из плотной бумаги или картона шаблону. Наносим линию спусков с обеих сторон заготовки. Эта линия должна быть по возможности как можно тоньше и хорошо заметна под различными углами.
Надеюсь, при этих операциях были приняты все меры по соблюдению ТБ. Если нет, очень советую надеть очки и наушники . Это спасёт от многих неприятностей, особенно очки.
В тиски намертво зажимаем небольшой кусок прямоугольной трубы или уголка, к которой и прижимаем струбциной наш клинок. Если есть вторая струбцина, то ещё лучше, прижимаем клинок около кончика, на втором фото ниже, там, где лежит колпачок от авторучки, на переднем плане. Наличие второй струбцины желательно на длинных клинках, но необязательно, можно просто переставлять по мере надобности ближе к обрабатываемому участку. Клинок должен максимально прижиматься плоскостью к опоре. Это способствует теплоотводу.
Особо сильно затягивать не нужно, простого прижатия от смещения вполне достаточно. Струбцины ставим с противоположной от себя стороны, для удобства, таким образом, чтобы не мешали работе болгаркой. Место будущих спусков располагаем ближе к себе.
Кстати, совсем забыл, весь процесс буду показывать на примере клинка с формой американское танто, вырезанного из механического полотна из стали Р6М5. Клинки других форм делаются абсолютно также. Всё мероприятие происходит на даче, поэтому некоторые вольности окружающей действительности будут отвлекать от работы.
Немного прервёмся и посмотрим фотографии.


В болгарку вставляем толстый обдирочный камень по металлу . На третьем фото явно видно толщину камня, около 7 мм. Для масштаба держу в руке обыкновенную авторучку. Кстати, весьма рекомендую обдирочный камень от японской фирмы Makita , очень качественный и износостойкий абразив. Не знаю, из чего его делают, но он практически не стачивается, даже на калёной стали. И неприлично дешево стоит(всего 50 рублей за штуку) и крайне качественно работает.
Почему я говорю об обдирочном камне, а не об отрезном. Опять же это забота о том, чтобы научить вас пользоваться инструментом, не дать вам выкапывать ямы в заготовке и дать полный контроль над съёмом металла, дать почувствовать весь процесс руками и чувством осязания. Опять же, от обдирочного камня меньше вероятность получить прижоги металла и вероятность раскола камня гораздо ниже, чем у отрезного, при ошибках манипуляций с инструментом. Когда научитесь стачивать спуски с помощью обдирочного круга, вы спокойно перейдёте к отрезным толстым кругам, да именно толстым. Около 2 миллиметров толщиной, если тоньше то диск начинает вибрировать от осевых нагрузок (что нарушает требования техники безопасности) и работать им становиться опасно, поработав отрезными кругами, опять вернётесь к обдирочным, как более аккуратным. К тому же, у отрезных дисков дурная привычка вибрировать при боковых нагрузках, приводит к тому, что болгарка начинает скакать под действием вибрации как дикий мустанг. Ещё раз подчеркиваю, это очень опасно, может привести к разрушению диска, покалечите себя, окружающих людей и оборудования.
Травмы не совместимые с жизнью более чем вероятны.
Не уподобляйтесь призёрам премии Дарвина.
На поверхности клинка, где будет режущая кромка, следует нанести линию, отмечающую середину заготовки. Как вы это сделаете, не имеет принципиального значения, это просто удобство при дальнейшей работе. Способ разметки середины придумаете сами, это не сложно. Лично я этого не делаю, приноровился делать на глаз.
Ещё раз проверяем качество затяжки струбцины, проверяем зятяжку диска на болгарке, надеваем очки, встравляем бируши, включаем болгарку. Камень располагаем так, чтобы плоскость камня была перпендикулярна режущей кромке (в дальнейшем РК) клинка, при виде сверху. Если РК имеет кривизну, то правило перпендикуляра действует к любой точке кривой.
Подносим работающую болгарку к заготовке, и, едва касаясь металла клинка, аккуратно снимаем небольшую фаску по линии РК, по высоте так, чтобы отступ от линии середины клинка был равен примерно 0,2.. 0,3 мм, а отступ от края в сторону спусков какой получиться. Фаску снимать надо очень точно, но это в тоже время достаточно легко. Камень режет металл аккуратно и плавными, неспешными движениями вправо, влево, перемешаем болгарку по всей длине будущей режущей кромки. По возможности охлаждайте заготовку, просто поливая её обильно водой. Если, всё делать не спеша, и, немного доработать, устранив ошибки, то получиться то, что показано ниже на фото


После того, как снимем фаску по всей намеченной длине, начинаем сдирать спуск, в сторону обуха. Плавно перемещаем камень вперед, к обуху клинка. Так как на поверхности заготовки остаётся вполне отчетливый след от камня, контролировать перемещение очень просто. На фото выше видно очень хорошо и фаску и начало обдирки. Хорошо видимая граница спусков подскажет, где остановить камень. Также оформляем начало спусков около пяты клинка. Делается это пересечением торцевой поверхностью диска и цилиндрической, аккуратнейшим образом подводя абразив к намеченной линии границы спуска.
Что нам даёт фаска? Это явно видимая нижняя граница, за которую ни в коем случае не следует заезжать. Плавно водя болгаркой вперед-назад, от границы до границы, вправо-влево с амплитудой в 15-20 мм аккуратно сдираем поверхность спуска. Не забываем, что камень должен быть перпендикулярен РК (если смотреть сверху на клинок) и плоскость камня должна быть строго вертикально относительно плоскости клинка. В этом сильно помогает цилиндрическая поверхность обдирочного камня. Цилиндр катается по поверхности и отклонения от вертикали чувствуются, когда камень встаёт на ребро, так делать очень нежелательно, накопаете лишних ям. Охлаждаем заготовку, не забываем . Вот тут, вы очень быстро поймёте, почему я упомянул о весе инструмента, руки начинают быстро уставать при большой массе УШМ.
Кстати, давить не надо на болгарку , ничего хорошего из этого не выйдет, собственного веса инструмента и ваших рук вполне достаточно. Камню незачем мешать работать. Мы же хотим получить качественную вещь.

В месте отмеченной красной стрелкой желательно отставить небольшой радиус перехода линии спуска параллельной РК в линию перпендикулярной РК. В месте, обозначенном синей стрелкой, это место перехода поверхности спуска в основное тело клинка у пяты клинка также радиус необходим. На фото выше достаточно хорошо это видно.
Еще одно маленькое, но необходимое отступление, я заметил, что камень меньше греет заготовку, но эффективность съёма металла остаётся прежней, если выставить положение регулятора скорости на уровень 4-5, в моей болгарке максимальное количество оборотов достигается на цифре 6. Видимо быстрорежущая сталь предпочитает меньшую скорость резания при шлифовке, чем может обеспечить болгарка, хотя резать металл на заготовки всё же следует на максимальных оборотах.
На фото ниже видно как движется камень. Металл шлифуется небольшими порциями, на нешироком участке, поэтому испортить сразу и бесповоротно, не получиться, если только не давить на камень со всей дури. Плавно двигаем болгаркой вправо влево, место обработки хорошо видно, никуда не торопимся.


Постоянно контролируйте форму спуска. С формой спуска следует определиться заранее, я на данном клинке хочу снять спуски с лёгкой бритвенной вогнутостью. Этот контроль поверхности осуществляется подушечками пальцев. Обмакиваем пальчики в банку с водой, воду быстро переносим касательным движением на заготовку, как остынет, так и можно пощупать, что получается в процессе обработки, прямой спуск, линза или бритва. Пальцы, очень хорошо чувствуют неровности, и содрать лишний металл в нужном месте не составляет труда.
Подчеркиваю, форма спусков зависит от вашего старания выдерживать правильную геометрию, и вогнутость, прямолинейность или выпуклость зависит только от количества прохода абразивом.
Для охлаждения металла так же полезно заиметь в хозяйстве обычный распылитель. Такие штуки продают в любом хозяйственном магазине, в бутылочки с распылителем пакуют обширное наименование бытовой химии, как-то средство для мытья окон, кафеля и посуды, различные виды воска и полироли, и прочие полезные в хозяйстве жидкости. Найти не составит труда.
Капельное охлаждение весьма эффективно и струю воды можно направить непосредственно в место перегрева. Очень удобно пользоваться, в правой руке зажимаем болгарку, левой подхватываем распылитель и распыляем воду в необходимое место. Несколько удобней, чем банка с водой, но особой надобности в ней нет, но пользоваться приятней. Выглядит этот распылитель вот так:

Продолжаем снимать лишний металл со спусков, по всей длине. Не забываем охлаждение заготовки по мере надобности, никуда не торопимся, держим камень перпендикулярно режущей кромке клинка, стараемся.
Если всё правильно сделать, никуда не заезжать и не содрать лишнего, то должно получиться вот такой прекрасный спуск.


Четкая граница спуска несколько далека от совершенства, но начало положено и это главное. Дорога в тысячу миль начинается с первого шага.
При желании и аккуратности линию спуска можно вывести практически идеально, но пока такой задачи не стоит, ибо только учимся основным приёмам работы. В будущем, научиться делать идеальную линию для вас не составит труда.
Следует остановиться и немного передохнуть. Весь процесс на снятие этого спуска у меня ушло от силы минут 15-20. Спуск в лёгкую бритву полностью готов. Но всё же, отдых рукам, спине и инструменту следует дать. На менее твердом материале, скажем, всё том же ноже от электрофуганка, спуски сдираются гораздо быстрее.
И тут, как по заказу, в фотоаппарате сели батарейки. За сим, первая часть завершена, дальнейшее мероприятие по изготовлению клинка перенесем с дачи в гараж.
Часть 2. Образцово показательная.
Намечаем вторую фаску на клинке на малом лезвии. Вышеописанный способ работает как на длинных, так и на коротких дистанциях. Сдираем фаску, контролируем правильность исполнения, устраняем недостатки.


Продвигаем вперёд камень, к обуху клинка, начинаем сдирать ненужный металл. Потихоньку, никуда не торопимся, всё делаем плавно и аккуратно.
Поскольку объём снимаемого металла не велик, данная процедура не займёт много времени. Периодически поливаем водой, выводим аккуратную линию спуска, наводим красоту, убираем прижоги. Бояться пережечь быстрорез не следует, ничего не случиться с ним.
К этому времени вы должны понять общие принципы работы обдирочным камнем и уловить взаимодействие абразива с металлом. Что должно получиться видим на фото ниже. Спуски прекрасной формы на одной стороне клинка полностью готовы к последующей окончательной шлифовке, но об этом позже.


Отложим болгарку в сторону и ещё раз внимательно поищем недостатки в проделанной работе. Если найдем, то устраним их. После переворачиваем клинок на другую сторону и надёжно закрепим струбциной. Начинаем снимать спуски ближе к будущей рукояти, аккуратно вышлифовывая начало спусков около пяты клинка. Это тонкая и точная работа, поэтому следует уделить особое внимание качеству и правильной геометрии спусков в этом месте. Ограниченная видимость в этом районе также несколько затрудняет процесс шлифовки. Но для этого есть мелкая хитрость. Если в первой части снятие спусков происходило с ориентацией клинка РК к себе, то в данном случае и только для этой операции надо перевернуть клинок РК от себя и вполне комфортно снять ненужный металл. Этот переворот клинка необходим исключительно для этой процедуры, после следует развернуть клинок спусками к себе.


Сдираем предварительную фаску. Контролируем толщину будущей РК. Эта толщина должна быть где-то 0,3-0,4 мм, так как нужен ещё припуск на последующую шлифовку. Обдираем спуск до необходимой геометрии, постоянно поливая водой. Воду придётся лить несколько чаще, чем на первом спуске, так как металл более тонкий и, следовательно, греется быстрее. Выведя необходимую геометрию поверхности спуска, приступаем к последнему, четвертому спуску. Тут так же не должно возникнуть у вас вопросов, ведь ранее уже проделывали такую работу. Любуемся на готовый к окончательной шлифовке клинок.


Шлифовка клинка с бритвенными спусками на камне электроточила (или контактном ролике лентошлифовального станка) не является чем-то сложным. Камень попадает в углубление спуска, и катать клинок, по этой направляющей, весьма просто. Если у вас не получается данная процедура, то не огорчайтесь и потренируйтесь на не нужной железяке. Держать клинок следует спусками вверх, чтобы абразив наезжал сверху на клинок. Обухом клинка упираемся в подручник станка и немного покачивая клинком в вертикальной плоскости, от себя, к себе, находим место, при котором, спуск попадает на цилиндрическую поверхность камня. При плоских спусках просто прижимаем клинок к плоскому столу станка и клинок сам находит положение по плоскости.
Или шлифуем другими методами, в ручную наждачной бумагой или камнями, бормашиной с шлифовальным вулканитовым кругом или ещё как, это ваше личное дело и зависит от вашего оснащения. Я это делаю на самодельном лентошлифовальном станке. Тут сильно помогает прямой обух, помните, я в начале писал, что его не надо трогать?? Вот именно за этим это и было сделано. Так же, напомню, что кончик клинка был защищен от лишнего перегрева и завала поверхностей наличием металла за силуэтом клинка.
Окончательно отшлифовав спуски, до нужной шероховатости поверхности, при этом получаем толщину РК от 0,3 мм, до практически сведённой в ноль толщины и возвращаемся к обуху. Вырезаем обух согласно шаблону, который, был бережно сохранён. Шлифуем обух до необходимой шероховатости поверхности, при желании полируем. Если это необходимо, затачиваем клинок.
Всё, клинок готов, можно приступать к производству гарды и рукоятки. Простенький как валенок, но для моих целей сейчас такой и нужен.


Выражаю благодарность жене, за участие и помощь при проведении фотосъёмки.
Многим фотографиям мы обязаны именно ей.
В главных ролях:
моя тушка, болгарка BOSCH GWS 15-125 CITH , абразивы, механическое полотно, тиски и струбцины, лентошлифовальный станок.

Спросите, чем этот способ так хорош, в отличие от снятия спусков на точиле или лентошлифовальном станке? Тем, что эффективнее, контроль снятия материала болгаркой легче осуществляется, видно, где необходимо снять металл и там, где допущены ошибки. И самое главное, изготовить клинок со спусками не занимает много времени и сможет любой.
За сим откланиваюсь, Ваш SerjantЪ (с).
Год 2009 от Рождества Христова. Июнь месяц.
Плоские спуски без гриндера.
Всем привет,прочитав не которые книги про изготовление ножей захотелось сделать плоские спуски на клинке,часто пишут что после отжига снимаем спуски напильником при этом оставляем рк не менее 2-1.5 мм.Ладно сделал спуски затем произвел ТО,а как дальще мне снять оставшейся слой стали чтоб свести рк до толщины 0.2-0.3мм? сталь ведь закаленная и напильником ее врятли сточиш.Я новичек поэтому такой вопрос,из инструмента есть: эл.точило,болгарка,дрель,дремель и слесарный инструмент.Подскажите что умное,может у кого есть свои наработки,ведь многие так начинали.
Халит 11.11.2014 — 21:51
Volkodav1654
из инструмента есть: эл.точило,болгарка,дрель,дремель и слесарный инструмент.
все эти инструменты вполне пригодны для формирования спусков.
-Олег- 11.11.2014 — 21:52
сталь ведь закаленная и напильником ее врятли сточиш.Я новичек поэтому такой вопрос,из инструмента есть: эл.точило,болгарка,дрель,дремель и слесарный инструмент
Два варианта — либо камешком абразивным , либо наждачкой абразивной ��
ЗЫ . Интересно посмотреть на болгарку без диска �� как ею пилют .
Volkodav1654 11.11.2014 — 22:00
Болгаркой как я понимаю плоские спуски не сделаеш,а наждачку какой зернистости лучще использовать для снятия спусков?
Халит 11.11.2014 — 22:08
Volkodav1654
Болгаркой как я понимаю плоские спуски не сделаеш,а наждачку какой зернистости лучще использовать для снятия спусков?
сам лет пять назад полностью строил клинки (пяток точно) из поковок с помощью болгарки и такой то матери.
vegra 11.11.2014 — 22:09
было тут. круг шлифовальный на болгарку и вперед.
круг может быть абразивным с рабочей боковой поверхностью или снаждачкой.
имхо для этогоиособенно нужны крепкие руки и нервы
диски для болгарки дерево пилить.
безумству храбрых поем мыпесню.
Халит 11.11.2014 — 22:09
а вообще — в «помощь начинающим»
griff63 11.11.2014 — 22:11
Ну точилом можно же снять. Если спуски нужны клином, то об торец камня.
vegra 11.11.2014 — 22:13
диски для болгарки дерево пилить.
безумству храбрых поем мыпесню.
Almas52 11.11.2014 — 22:16
-Олег-
либо наждачкой абразивной
Это да. Притиры и наждачка.
RUSL77 11.11.2014 — 22:16
Шлифовальный или Лепестковый диск для болгарки, главно не перегревать заготовку, а дальше ручками на камушках.
roman1724 11.11.2014 — 22:17
Наждачку купить в авто маге, гр от 120,
и ведешки, зежимаешь клин, я использую
вместо притира старый мелкий напильник, те
наждачку наматываешь на напильник и вдоль
клина с ведешкой, я так делаю

RUSL77 11.11.2014 — 22:17
Вова_Н 11.11.2014 — 22:35
Almas52 11.11.2014 — 22:48
roman1724
и ведешки
Блин, полчаса думал чё-эт такое. WD-40 штоль? Трудно язык на клавиатуре переключить? «Ведешка». Напильник. хоть и мелкий не айс. Я в ОБИ купил за 80 рублёв «алюминиевый двутавр» 1 мтр. Напилил. Вот и притиры на разные наждачки. Которые с водой можно использовать.
griff63 11.11.2014 — 22:53
Almas52
Блин, полчаса думал чё-эт такое.
дедушка_лешак 11.11.2014 — 23:27
Для точила купить диски обычные и чашечный. Обычными обдираем основной припуск, чашечным выводим плоскость. Затем берем алмазный напильник и не спеша дорабатываем огрехи. Единственный момент: напильником работаем не как обычно, а взяв его за противоположные концы располагаем поперек клинка и пилим, водя вдоль клинка взад-вперед. Если пилить как обычно — заваляться грани. Дальше уже шлифуем наждачками.
Nariman 11.11.2014 — 23:41
с 2.5мм РК на 0,3 Наждачкой? вы решили подшутить над молодым мастером? Точите об боковую поверхность камня на точиле. Камень возьмите обдирочный (самое крупное зерно) твердость- СТ1-СТ2- они хороши для боковых нагрузок. СМ годится для обычной обточки.
-Олег- 11.11.2014 — 23:50
с 2.5мм РК на 0,3 Наждачкой? вы решили подшутить над молодым мастером?
цитата:сталь ведь закаленная и напильником ее врятли сточиш.Я новичек поэтому такой вопрос,из инструмента есть: эл.точило,болгарка,дрель,дремель и слесарный инструмент
Два варианта — либо камешком абразивным , либо наждачкой абразивной
ЗЫ . Интересно посмотреть на болгарку без диска как ею пилют .
дедушка_лешак 11.11.2014 — 23:53
Точите об боковую поверхность камня на точиле
Так не получится нормально оформить пяту.
-Олег- 12.11.2014 — 12:00
дедушка_лешак
Для точила купить диски обычные и чашечный. Обычными обдираем основной припуск, чашечным выводим плоскость. Затем берем алмазный напильник и не спеша дорабатываем огрехи. Единственный момент: напильником работаем не как обычно, а взяв его за противоположные концы располагаем поперек клинка и пилим, водя вдоль клинка взад-вперед. Если пилить как обычно — заваляться грани. Дальше уже шлифуем наждачками.
А можно посмотреть �� работы ваши ваащпе ��
дедушка_лешак 12.11.2014 — 12:03
А можно посмотреть работы ваши ваащпе
-Олег- 12.11.2014 — 12:06
Давайте ��
Говорите . где ?
дедушка_лешак 12.11.2014 — 12:09
В профиле, понятное дело. У меня на новом акке в мастерской целая одна тема, не промахнетесь. Там же есть ссылок на пару прошлых тем.
-Олег- 12.11.2014 — 12:16
дедушка_лешак
В профиле, понятное дело. У меня на новом акке в мастерской целая одна тема, не промахнетесь. Там есть ссылок на пару прошлых тем.
Вот что и удивляет ! твоя морда в тему Стаса влезла не один раз ?
МухАН 12.11.2014 — 12:17
Согласен с Лешаком, пост 18. Работаю чашкой. Только без алмазного напильника ��, сразу наждачкой.
дедушка_лешак 12.11.2014 — 12:17
твоя морда в тему Стаса влезла не один раз
дедушка_лешак 12.11.2014 — 12:19
провокатор ?
sergi612 12.11.2014 — 12:55
На торце точила не плохо получается, тем более плоскости уже есть, приложил не сильно и вперед. А ближе к 0,4 переходить на наждачки или алмазные пасты. Сам пробовал, выходит вполне прилично. Только я бы обороты порекомендовал не высокие где то 1000, если возможность есть конечно, аккуратнее будет.
© 2024 Данный ресурс является облачным хранилищем полезных данных и организован на пожертвования пользователей сайта forum.guns.ru, заинтересованных в сохранности своей информации
Как сделать спуски на ноже в домашних условиях
Сразу хотелось бы предупредить читателя, что сделать нужный спуск, если вы новичок в этом деле, то с первого раза может не получиться. Но не нужно расстраиваться. На многих профильных форумах мастера со стажем прямо так и пишут: только работать и работать. Следуя всем советам, разу к десятому — пятнадцатому, что-либо уже должно получаться.

Немного теории
В этой статье мы попробуем собрать, насколько сможем, некоторую полезную информацию для правильного затачивания спусков. Так что наберитесь терпения, изучите материал и вперед!
На самом деле нет идеального решения для абсолютно всех вариантов, спуск на клинке можно выполнить только для конкретных задач. Золотой середины, можно добиться, но такие противоречивые параметры, как толщина клинка, и толщина лезвия, не дадут ножу идеальных параметров.
Для понимания процедуры резки нужно рассмотреть этот процесс внимательнее. Режущая кромка разрезает материал, а дальше идет в работу спуск, который своими качествами, раздвигает материал, подвергающийся резу.
Соответственно, чем тоньше спуск, тем рез будет быстрее. Но за счет этого страдает прочность клинка, и наоборот.
Если спуск будет более массивным, то и прочность клинка увеличивается, а вот рез по скорости, уже уменьшается. Надеемся, что у нас получилось объяснить принцип действия ножа при резе.
Соответственно, при создании клинка, нужно чем-то жертвовать, но опять же, нужно знать для чего вы его изготавливаете. Сам спуск довольно важный элемент ножа, уже стало понятно, что от его толщины, меняются и его характеристики.
Основные формы и характеристики спусков на самодельных ножах
Новички, как правило, имея заготовку и весь нужный инструмент, не могут определиться, какой спуск наиболее универсален. Хотя бы для кухонного ножа. Но не волнуйтесь, есть несколько самых распространенных видов спусков, которые мы сейчас рассмотрим:

- Самый распространенный, и делается от самого обуха, это – клиновидный. Применение он находит, как правило, на кухне.
- Еще один довольно популярный вид – тоже клиновидный, идет от самого обуха и переходит в режущую кромку. Но если его перетачивать, он автоматически перейдет в вид номер 1, во время заточки будет образовываться режущая кромка отдельно от спуска. Либо затачивать весь спуск, что довольно проблематично.
- Довольно характерная форма для многих ножей. Лезвие плоское, а спуск начинается с середины или чуть выше к обуху. Заточке поддается довольно легко.
- Очень интересный вариант, и довольно часто применяемый клиновидные спуски и режущая кромка, нож достаточно прочен и рез хороший. Очень гармонично расположены спуски и кромка.
- Режущую кромку образует двойной клин. Спуски клиновидные, но материал между ними и режущей кромкой убран. Очень хорошо режет плотные материалы, но сложен в заточке, можно сказать, для профессионалов.
- Линзовидные вогнутые спуски. Режущая кромка, является как бы продолжением грани между лезвием и скосом к острию. Они могут начинаться практически от самого обуха. Второе название заточки – «бритвенная», ее применяют для опасных бритв.
- Односторонняя заточка приобрела название – стамесочная. Затачивается довольно просто. Ножом можно орудовать, только одной рукой. При этом скос должен быть со стороны рабочей руки.
- Формой напоминает спуск номер 3, но их как таковых нет, прямое лезвие и сразу режущая кромка. Больше подходит для рубящих изделий.
- Выпуклые линзовидные спуски, плавно переходящие в режущую кромку. Названия имеет два «пулевидная» заточка и «оживальная». Тяжело клинком резать, вязнет в материале, зато прекрасные рубящие характеристики. Сложен в изготовлении, также вариант для профессионалов.
Для начала можно попробовать на какой ни будь ненужной заготовке, сделать спуски №1 и №3. Они проще остальных и найдут применение у вас дома, как вариант на кухне. А набив руку, можно приступать и к более сложным разновидностям заточки.
Как сделать спуски на ноже болгаркой
Тема довольно щепетильная, и честно скажем, неоднозначная. Вся проблема в том, что если вы новичок в этом вопросе, все «прожженные» мастера рекомендуют начинать делать только вручную и никак иначе.
В интернете полно различных приспособлений для заточки правильного спуска. Их изготавливают своими руками различные умельцы, и демонстрируют, как ими пользоваться. Но реальные мастера все как один, утверждают, что для начала нужно научиться «чувствовать» металл.
Конечно, никто не отрицает, что эти приспособления помогут сэкономить время, но для новичка они будут служить только помехой.
И чтобы добиться наилучшего реза нужно достичь гармонии взаимодействия режущей кромки и спусков. Но в данном случае, мы разберем вариант для более или менее профессиональных мастеров, как сделать спуски на ноже с помощью УШМ или просто «болгаркой».

Подготовительный этап
Один из важнейших моментов для работы, собрать все нужные предметы, поближе, чтобы потом не бегать по мастерской и искать нужный инструмент. Проверить готовность УШМ, и главное не забывать про технику безопасности.
С виду безобидная «болгарка», может натворить столько бед, что мало не покажется.
Кроме нее понадобятся:
- непосредственно сама заготовка будущего клинка;
- «болгарка», про нее уже говорили, желательно с переключателем скоростей, и она не должна быть сильно громоздкой;
- прочно закрепленные к верстаку тиски;
- шаблон будущего ножа из картона;
- струбцина винтовая;
- металлический уголок;
- ведро с водой.
Основным инструментом работы будет УШМ, добавим пару слов про нее. Выбирайте ее небольших размеров, максимум под 125 диск, иначе вы просто будет физически сильно уставать, держа ее на весу.
За мощностью гнаться не стоит, 1000 Вт хватит с лихвой. Все работы проводите в защитных очках и перчатках. Подготовились? Пойдем дальше.
Советы специалистов
Довольно полезные советы, чтобы не наделать ошибок во время работы. Они опять же касаются нашего основного инструмента. Уже давно замечено, что для вырезания заготовки из металла согласно чертежу с шаблона, нужно использовать только кругом абразивом, толщиной не менее 7 см.
Если использовать обрезной диск, то металл часто перегревается, раскалывается и появляются небольшие канавки. Обдирочные круги ведут себя довольно достойно, особенно «раскрученных» брендов, а цена у них невысокая.

Постепенно научившись пользоваться обдирочными кругами, можно будет перейти и к отрезным, но толщина их не должна быть менее 2 мм. К минусам тонкого отрезного диска можно отнести и то, что при боковых нагрузках он начинает вибрировать.
В итоге весь инструмент ходит «ходуном». Что может привести к разрушению диска и нанести различные травмы. И как показывает практика, новички не послушавшие этого совета, рано или поздно все равно возвращаются к обдирочным кругам.
Вырезка заготовки
Ознакомившись с полезными советами, нужно продолжить работу. Вырезание заготовки выглядит довольно несложно, с учетом вышеуказанных советов:
- С картонного шаблона нужно перенести эскиз на металл, из которого будет вырезаться клинок.
- Следующим этапом будет непосредственно само вырезание заготовки, выполнять это нужно четко в соответствии с линией шаблона. И одна очень деликатная особенность: на этом этапе обух не вырезают. Связанно это с тем, что во время шлифовки могут возникнуть проблемы, кончик лезвия может получиться с «заваленными» гранями. Специалисты утверждают, что эта часть клинка – самая проблематичная.
- Непосредственное нанесение линий обуха, делать это нужно не толстой чертой, но хорошо видимой.
- Металлический уголок, который был приготовлен зажимается в тиски, и к нему с помощью струбцины прижимается уже вырезанная заготовка.
Небольшое дополнение к пункту №4, опытные мастера советуют воспользоваться двумя струбцинами, для зажима кончика ножа. Если она одна, то нужно ее постепенно перемещать к месту обработки, и клинок-заготовка должен быть прижат к уголку очень плотно. Место обработки должно быть обращено к мастеру.
Снятие фаски
После всех подготовительных работ можно приступить к вырезанию фаски. Зачем она нужна, станет понятно далее. Абразивный круг, располагаем таким образом, чтобы он был строго перпендикулярен заготовке. Если на заготовке присутствуют неровности, то не отклоняемся от первоначального положения.
Больших усилий прикладывать не нужно, а наоборот пробовать чуть касаясь, снять небольшую фаску вдоль клинка по режущей кромке. Очень важный момент, нужно выдержать дистанцию 0,2 мм от линии к середине ножа.

Делать все нужно не спеша, и аккуратно. Перемещаем УШМ вдоль всей длины режущей кромки. Не забываем при этом, охлаждать деталь, обильно поливая водой. Перегрев грозит испорченной заготовкой. Фаска снимается для удобства будущих манипуляций, это будет явно видимая граница, на которую нельзя будет заходить. Снять ее нужно по всей режущей кромке.
Работы по спуску
После окончания работы с фаской по РК, можно начать работать непосредственно со спуском. Направление движения камня будет в сторону обуха, до очерченной линии. Контролировать процесс несложно, не забываем оформить начало спуска около пяты клинка. Плавно водя УШМ вправо-влево с шагом 15-20 мм понемногу сдираем поверхность.
Главное контролировать, чтобы камень был перпендикулярен режущей кромке.
Не забываем охлаждать заготовку. Если смотреть сверху, камень будет повернут вертикально к плоскости ножа. Не допускайте отклонений от заданных параметров, иначе диск может встать на ребро и это может стать в дальнейшем немалой головной болью для мастера.
Но благодаря тому, что клинок обрабатывается пошагово, испортить его одним неправильным движением не получится. Давить на «болгарку» не нужно, ее веса, как правило, хватает для нормальной обработки спуска.
Как сделать спуски на наждаке
Точильный станок, также довольно часто используют для снятия спусков. Станок состоит из электромотора и точильного камня. Принцип довольно прост. Многие любители изготовления ножей, часто пользуются специальными приспособлениями для точного угла спуска.
Особых секретов при таком особа нет. Нужно держать заготовку строго перпендикулярно к оси вращения точильного камня. И опять же не забывать охлаждать будущий клинок. Для такого удерживания клинка изготавливают различные приспособления.

Для примера, один вариант. Железную пластину используют в качестве площадки, на которой будет лежать заготовка. Чтобы она не соскользнула, ее прижимают к уголку. В
ся эта конструкция удерживается струбциной и располагается строго перпендикулярно камню. И если нужно изменить угол, стоит только подвинуть струбцину и все. А саму заготовку нужно будет потихоньку водить вдоль круга согласно заданному углу.
Некоторые мастера используют «болгарку» как черновой вариант, а затем на таком станке доводят до идеала.
Изготовление вручную
Вот мы и добрались до самого интересного. Про ручную заточку разговор поднимался в самом начале, стоит к нему вернуться, так как он действительно, очень нужен для самых начинающих мастеров.
Как уже писалось выше это волшебное и изнурительное действо нужно для понимания самой стали. Нужно прочувствовать ее. Нужно пролить сто потов, чтобы научиться выполнять это вручную. Процедура эта делается напильниками, и, в конце концов, «догоняется» точильными камнями разной зернистости.
Сколько нужно сточить? На этот вопрос вы сами себе ответите, когда заточите десяток другой заготовок. И если вы не будете лениться и делать это вручную – вас будут называть настоящим мастером своего дела.
Да, иногда следует прибегнуть к специальным механическим «помощникам» в исключительных случаях. Прочувствовать сталь вручную, можно назвать – «высшим пилотажем». Тем более клинок всегда будет ощущать теплоту ваших рук, и, быть может, вы заложите в него частичку своей души.